
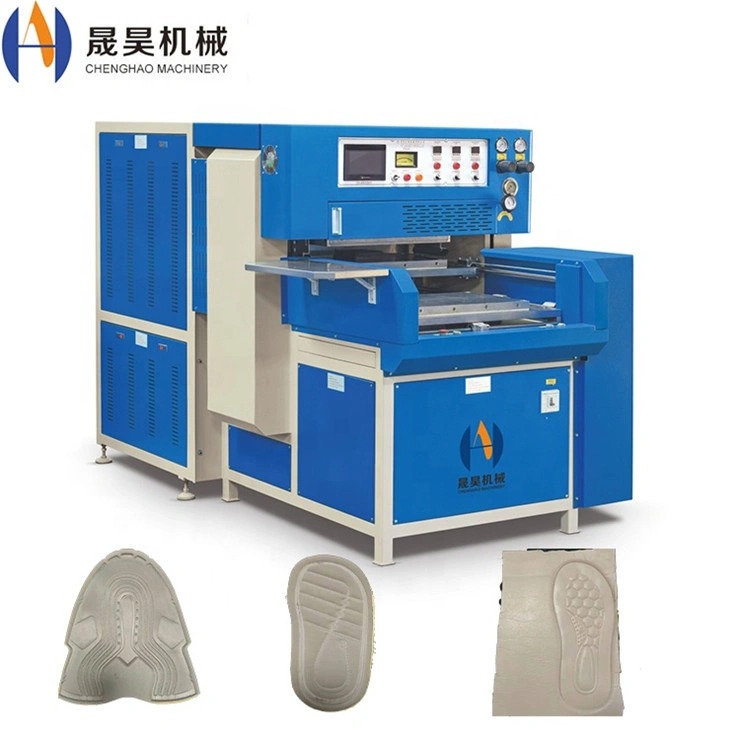
Plastsveising: Metoder, materialer og industrielle anvendelser
Plastsveising er en kritisk produksjonsprosess som brukes for å permanent koble sammen termoplastkomponenter i bil-, medisin-, emballasje- og elektronikkindustrien. I motsetning til limbinding eller mekanisk festing, skaper plastsveiseteknologi molekylnivå-fusjonsbindinger med strekkfasthet på opptil 80–95 % av modermaterialet. Denne veiledningen dekker hovedsveisemetodene, materialkompatibilitet, prosessparametere og utstyrsvalgskriterier for produksjonsmiljøer.
1. Oversikt over plastsveisemetoder
Termoplastiske sveisemetoder klassifiseres etter energikilden som brukes for å oppnå smeltestrøm ved skjøtegrensesnittet. Hver metode er optimalisert for spesifikke delgeometrier, produksjonsvolumer og materialtyper. De fem viktigste industrielle metodene sammenlignes nedenfor.
| Metode | Energikilde | Syklustid | Sveisestyrke | Typiske bruksområder |
|---|---|---|---|---|
| Høyfrekvent (HF) | 27,12 MHz RF-felt | 2–8 sekunder | 85–95 % foreldre | PVC-emballasje, medisinske poser, oppblåsbare produkter |
| Ultralyd | 20–40 kHz vibrasjon | 0,1–3 sek | 80–92 % foreldre | ABS-hus, PP-komponenter, elektronikkkabinetter |
| Varmepresse / varmeplate | Oppvarmet platekontakt | 15–60 sek | 88–95 % foreldre | PE/PP-rør, bildashbord, store paneler |
| Hot Melt | Oppvarmet limpistol | 10–30 sek | 60–80 % foreldre | Emballasje, møbellister, lysmontering |
| Varmeforsegling | Stang-/impulsvarme | 1–5 sek | 75–90 % foreldre | Filmposer, blisterpakninger, fleksibel emballasje |
2. Materialkompatibilitet og sveiseevne
Kun termoplastiske materialer kan sveises; Termosetter og elastomerer (med mindre de er termoplastmodifiserte) kan ikke sveises. Sveisbarhet avhenger av kompatible smeltetemperaturer, lignende smeltestrømsindekser og molekylkjedekompatibilitet. Tabellen nedenfor viser de vanligste industrielle plastene og deres anbefalte sveisemetoder.
| Materiale | Smeltetemperatur (°C) | HF | Ultralyd | Hot Press | Varmeforsegling |
|---|---|---|---|---|---|
| PVC (stiv/fleksibel) | 160–210 | Utmerket | Bra | Bra | Bra |
| ABS | 210–240 | Stakkars | Utmerket | Bra | Rettferdig |
| PP / PE | 130–170 | Stakkars | Bra | Utmerket | Utmerket |
| PET / PETG | 250–270 | Rettferdig | Bra | Bra | Bra |
| PC (Polykarbonat) | 260–300 | Stakkars | Utmerket | Bra | Rettferdig |
| Nylon (PA) | 220–265 | Stakkars | Bra | Bra | Rettferdig |
| TPU / TPE | 160–200 | Utmerket | Bra | Bra | Bra |
3. Høyfrekvent plastsveising: Prosessparametere
Høyfrekvent sveising er den dominerende metoden for PVC, TPU og polare termoplaster. Det elektromagnetiske feltet ved 27,12 MHz induserer dielektrisk oppvarming inne i materialet i stedet for å tilføre ekstern varme, noe som gir jevne smeltesoner med minimal overflatemarkering. Viktige prosessparametere er listet opp nedenfor.
| Parameter | Typisk rekkevidde | Effekt på Weld |
|---|---|---|
| Utgangseffekt (kW) | 3–60 kW | Høyere effekt = raskere oppvarming; må ikke overskride lysbueterskelen |
| Sveisetid (sec) | 0,5–8 sek | Lengre tid øker smeltedybden; Overdreven tid fører til forbruk |
| Avkjølingstid (sec) | 1–10 sek | Bestemmer krystallisering og endelig leddstyrke |
| Elektrodetrykk (kN) | 0,5–6 kN | Sikrer intim kontakt; Overskuddstrykk klemmer smelter ut |
| Elektrodegap (mm) | 0,1–0,5 mm | Kontrollerer feltkonsentrasjon; påvirker sømbredde og dybde |
| Materialtykkelse (mm) | 0,1–8 mm | Tykkere materialer krever høyere effekt eller lengre sveisetid |
4. Ultrasonisk plastsveising: Prosessparametere
Ultrasonisk sveising omdanner høyfrekvente mekaniske vibrasjoner til friksjonsvarme ved skjøtgrensesnittet, noe som muliggjør sub-sekund syklustider for stive termoplastiske hus. Prosessen er svært repeterbar og egnet for renromsmiljøer da den ikke krever forbruksvarer.
| Parameter | 20 kHz-system | 40 kHz-system | Noter |
|---|---|---|---|
| Amplitude (μm) | 20–100 μm | 10–50 μm | Høyere amplitude for halvkrystallinske polymerer |
| Sveisetrykk (stang) | 1–6 takt | 0,5–4 bar | Optimalisert per ledddesign |
| Sveisetid (sec) | 0,1–2,0 sek | 0,1–1,5 sek | Kortere tid ved 40 kHz på grunn av lavere massevibrasjon |
| Hornmateriale | Titan / Aluminium | Titan | Titan foretrekkes for høyholdbare kjøringer |
| Maks delstørrelse | Opptil 400 × 600 mm | Opptil 200 × 300 mm | 20 kHz egnet for store sammenhenger |
5. Skjøtdesign for plastsveising
Skjøtgeometri er like avgjørende som maskinparametere for å bestemme sveisekvaliteten. Dårlig designede skjøter gir svake, inkonsistente bindinger uansett maskininnstillinger. De fire vanligste ledddesignene beskrives nedenfor.
Stumpeledd
Enkleste geometri; egnet for varmpressing og rørsveising. Krever presis overflateforberedelse og festing. Strekkfasthet: 70–85 % forlagsmateriale.
Energidirektør
Trekantet ribbe, støpt inn i én del, konsentrerer ultrasonisk energi i spissen; standard for stive termoplastiske sammenstillinger. Styrke: 80–92 % forelder.
Skjærfuge
Interferenstilpasningsdesign; smelten flyter lateralt langs skjærflaten. Anbefales for semikrystallinske polymerer (PP, PE, Nylon). Styrke: 85–95 % forelder.
Not og fjær
Selvjusterende geometri som inneholder smelteflamme internt; ideell for hermetiske tetninger i medisinske og væskehåndteringsenheter. Styrke: 80–90 % forelder.
6. Bransjeapplikasjoner
Industriell plastsveising brukes i alle sektorer som krever sterke, rene og repeterbare polymerskjøter. Tabellen nedenfor viser de primære bruksområdene, materialene og foretrukne metoder som brukes på tvers av bransjer.
| Industri | Anvendelse | Materiale | Foretrukket metode |
|---|---|---|---|
| Bilindustri | Dashbord, dørpaneler, væskebeholdere, solskjermer | PP, ABS, PC, PA | Ultralyd, Hot Press, HF |
| Medisinsk | IV-poser, blodsamlingsposer, diagnostiske kapslinger | PVC, PET, PP | HF, ultralyd, varmetetning |
| Emballasje | Blærepakker, fleksible lommer, clamshell-emballasje | PVC, PET, PE | HF, varmeforsegling, blemmedannelse |
| Forbrukerelektronikk | Enhetskapslinger, kontakter, PCB-hus | ABS, PC, PA | Ultralyd |
| Sportsutstyr | Oppblåsbare baller, telt, vanntett utstyr, hansker | PVC, TPU | HF |
| Konstruksjon | Geomembraner, rør, vanntette membraner | HDPE, PP, PVC | Varmpress, ekstruderingssveisen |
7. Utstyrsvalgveiledning
Å velge riktig sveisemaskin for en produksjonslinje krever at fem tekniske kriterier samsvarer med applikasjonskravene.
01 — Materialtype
Bekreft om materialet er polart (PVC, TPU — HF-sveisbart) eller ikke-polart (PP, PE, ABS — krever ultralyd eller varmpress). Blanding av ikke-kompatible materialer krever limpromotering.
02 — Delgeometri
Store flate skjøter → HF eller varmeforsegling; 3D-komplekse skjøter → ultralyd med spesialtilpasset horn; Tykkveggsmonteringer → varmpress. Spesialtilpassede elektroder og stempler er tilgjengelige for ikke-standard former.
03 — Produksjonsvolum
Høyt volum (>10 000 stk/dag) favoriserer ultralydlinjer (0,1–3 sekunder) eller automatiserte HF-linjer. Pilot- og mellomvolumskjøringer bruker manuelle HF- eller halvautomatiske varmpressemaskiner.
04 — Sveisekvalitetsstandard
Medisinske og romfartsfuger krever hermetiske tetninger med ≥90 % foreldrestyrke — ultrasonisk med energidirektør eller HF. Generell emballasje kan akseptere 75–85 % med varmeforsegling.
05 — Verktøyinvestering
HF-elektroder: USD 200–2 000 per sett. Ultralydhorn: USD 500–5 000. Varme presseplater: USD 300–3 000. Ta verktøykostnader med i beregningen av totale eierkostnader for kortsiktige prosjekter.
8. Kvalitetskontroll i plastsveising
Konsistent sveisekvalitet krever systematisk prosessovervåking og destruktive/ikke-destruktive testprotokoller. Plastsveiseprosessen må valideres mot tre kvalitetsdimensjoner.
| Testtype | Metode | Beståttkriterium | Frekvens |
|---|---|---|---|
| Strekkstyrke | ISO 527 / ASTM D638 trekktest | ≥80 % foreldremateriale UTS | Start av skiftet + hver 500 stk. |
| Peel-test | 180° skrell ved 50 mm/min | Feil i foreldresone, ikke sveiseområde | Timebasert for fleksibel film |
| Trykk-/lekkasjetest | Lufttrykk på 1,5× arbeidstrykk | Null lekkasje i 60 sekunder | 100 % for medisinske og væskedeler |
| Visuell inspeksjon | 10× forstørrelse, tverrsnitt | Ingen hulrom, porøsitet eller kalde lukkinger | Per batch, 5-dels prøve |
Ofte stilte spørsmål
Få råd om plastsveiseutstyr
Chenghao Machinery leverer høyfrekvente, ultralydiske og varmpress-sveisesystemer for industriell produksjon. Del materialtype, delmål og utgangsvolum for en anbefaling om matchet utstyr.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina