
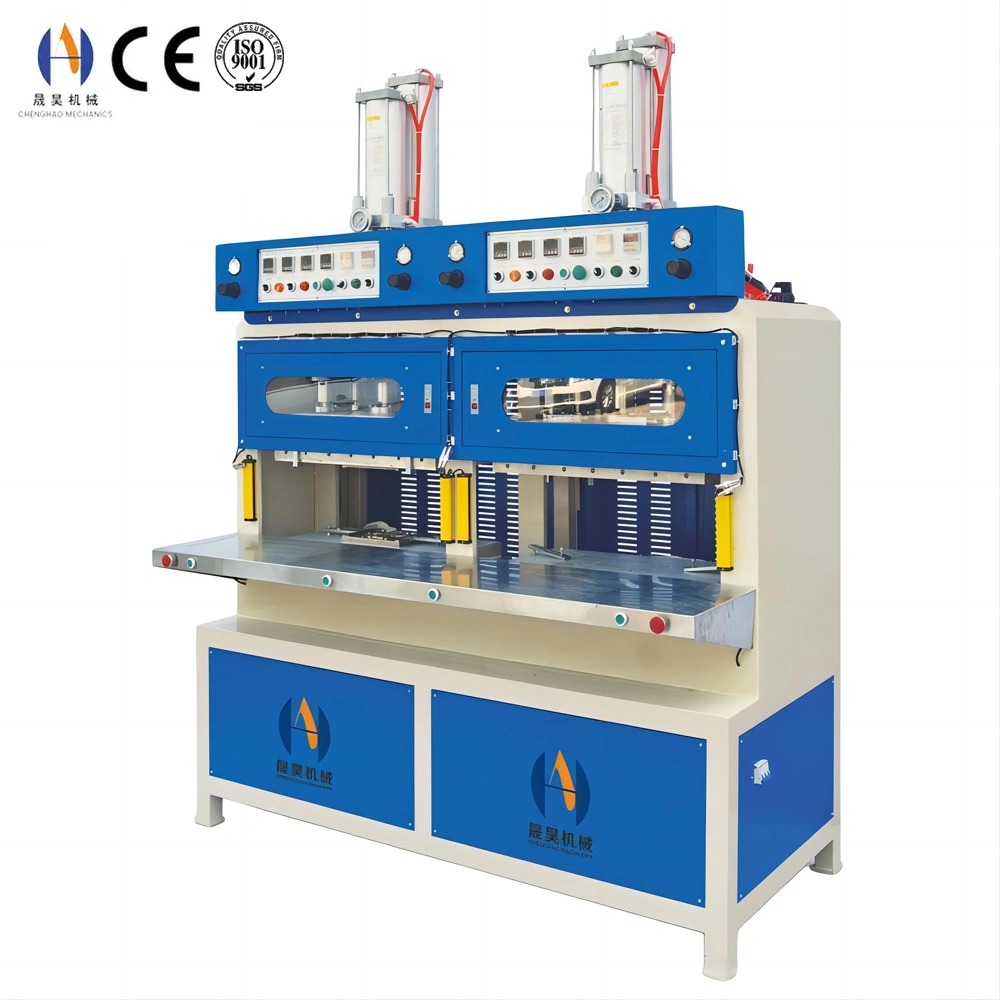
Formmaskin: Teknisk guide for industriell forming
En formmaskin påfører kontrollert varme, trykk og tid for å omdanne rå polymer, gummi eller komposittmateriale til ferdige tredimensjonale komponenter. Chenghao Machinery produserer tre hovedfamilier av formmaskiner — hydrauliske varmpressemaskiner, høyfrekvente formingsmaskiner og blisterformingsmaskiner — som dekker hele spekteret av industrielle støpeapplikasjoner fra prototype til masseproduksjon.
Sammenligning av formmaskinteknologi
| Maskintype | Formingsprinsippet | Trykkområde | Typisk syklustid | Primære bruksområder |
|---|---|---|---|---|
| Hydraulisk varmpresse | Varme + hydraulisk kompresjon | 5–300 tonn | 60–300-tallet | Gummi, termosett, komposittlaminering |
| Høyfrekvent forming | Dielektrisk oppvarming + elektrodetrykk | 0,5–20 tonn | 5–30-tallene | PVC-sveising, clamshell-forsegling, blemmeforsegling |
| Blæredannelse | Strålevarme + vakuum/trykk | Opp til 6 bar | 6–20-tallene | Pakningsbrett, muslingskjell, displayblemmer |
| Small Hot Press | Elektrisk oppvarming + hydraulisk klemme | 1–20 tonn | 30–120 år | Laboratorietesting, smådeler, prototyping |
Prosessparametere etter materialtype
| Materiale | Formingsmetode | Temperatur | Trykk | Typisk krymping |
|---|---|---|---|---|
| Naturgummi (NR) | Kompresjonsstøping | 150–170°C | 10–20 MPa | 1,5–3,0 % |
| EPDM / silikongummi | Kompresjonsstøping | 160–180°C | 8–18 MPa | 1,5–2,5 % |
| PVC (stiv / fleksibel) | HF-forming / varmpress | 120–160°C | 1–8 MPa | 0,3–0,6 % |
| Karbonfiber / GFRP | Kompresjonsstøping | 130–180°C | 5–20 MPa | 0,1–0,3 % |
| EVA / skum | Varmpress-skum | 155–175°C | 5–15 MPa | 30–50 % (designet) |
| SMC / BMC termosett | Kompresjonsstøping | 140–165°C | 5–15 MPa | 0,0–0,3 % |
Kriterier for valg av støpemaskin
Å velge riktig formmaskin krever at du matcher fem kjerneparametere til dine produksjonsbehov:
- Klemmekraft: Den minimale kraften som trengs for å forhindre at formen åpner seg under internt formingstrykk. Beregn som: topp hulromtrykk (MPa) × projisert delareal (cm²) × 1,2 sikkerhetsfaktor. Underdimensjonert klemming forårsaker flash; Overdimensjonert klemming sløser med energi og belaster verktøyene. Chenghao-varmpresser varierer fra 5 til 300 tonn for å dekke alle delstørrelser.
- Platestørrelse: Arbeidsflaten må ha formens fotavtrykk pluss perimeterklaring på minst 50 mm per side. Verktøy med flere hulrom for produksjon i stort volum krever større plater for å romme alle hulrom uten plateoverheng, noe som forårsaker ujevn trykkfordeling.
- Temperaturområde og ensartethet: Elektrisk oppvarmede platener på Changhao-maskiner oppnår ±3°C jevnhet over hele platen-arealet. For temperaturfølsomme materialer som silikon og EPDM er ensartethet under ±5°C avgjørende for jevn herding og dimensjonsrepeterbarhet på tvers av hulromsposisjoner.
- Dagslys og slag: Dagslys er den maksimale åpne avstanden mellom øvre og nedre platen; Slag er arbeidsreisen. Dagslys må ta høyde på lukket form pluss klaring til delutvinning (vanligvis formhøyde + minimum 1,5 × deldybde).
- Kontrollsystem: Flertrinns programmerbar kontroll tillater uavhengig innstilling av tilnærmingshastighet, formingshastighet, formtrykk, oppholdstid og kjøletid for hver oppskrift. Changhao-maskiner støtter PLC-minne med 100 oppskrifter for rask jobbbytte uten manuell parameterregistrering.
Nøkkelfunksjoner ved Changhao-formmaskiner
- Fire-kolonnes styrt presseramme — herdede kromføringssøyler med selvsmørende bronseforinger opprettholder parallellisme innen 0,05 mm over full slaglengde. Konsistent platenparallellisme sikrer en jevn fordeling av kavitetstrykk, noe som er kritisk for flammefrie deler i flerkavitetsgummi og komposittverktøy.
- Proporsjonal hydraulisk kontroll — servo-proporsjonalt ventilsystem muliggjør programmerbar trykkøkning med oppløsning på 0,1 MPa. Eliminerer støtbelastning på form og del under lukking, og forlenger verktøyets levetid med 20–35 % sammenlignet med konvensjonelle av/på-hydrauliske systemer.
- Multisoner elektrisk oppvarming med PID — segmenterte varmeelementer med individuelle PID-kontrollere opprettholder ±3°C platetemperaturensartethet. Rask oppvarming fra omgivelsestemperatur til 180°C på under 25 minutter, med auto-tuning PID-algoritme for stabil temperatur over varierende arbeidsperioder.
- Integrert vannkjøling — interne vannkanaler i presseplater gir kontrollert kjøling etter formen for presisjonsforming av termoplastiske deler. Avkjøling fra 180°C til 60°C på under 8 minutter eliminerer off-press kjølearmaturer og reduserer syklustiden med 25–40%.
- PLC med 100 oppskrifter og datalogging — lagrer komplette prosessparametersett for umiddelbar jobbgjenkalling. Sanntids datalogging registrerer temperatur, trykk og syklustid for hver produksjonssyklus — støtter prosessdokumentasjon for ISO 9001 og IATF 16949 kvalitetsstyringssystemer.
- Hurtigskifteformsystem — T-sporplatengrensesnitt med standardisert formklemmeutstyr muliggjør enkeltoperatør formbytte på under 15 minutter for presser opp til 100 tonn. Hydrauliske hurtigklemmer er tilgjengelige på CH-HP-100T og nyere for omstilling på under 5 minutter i høyblandingsproduksjonsmiljøer.
- Sikkerhetsgodkjent sikring — fulle perimeterlysgardiner med EN 13849 PLd tokanals sikkerhetsrelé, sammenkoblede manuelle adgangsdører og hydraulisk trykkslipp ved sikkerhetsaktivering. Sertifisert etter EN 693 hydraulisk pressesikkerhetsstandard.
FAQ
Spørsmål 1: Hva er forskjellen mellom kompresjonsstøping og overføringsstøping i en varmpressemaskin?
I kompresjonsstøping plasseres forveid råmateriale (gummiblank eller termosett preform) direkte i den åpne formhulen, og pressen lukkes for å påføre varme og trykk. Materialet flyter kun innenfor hulrommet. Egnet for tykke deler, rimelige verktøy og materialer med høy viskositet. Ved overføringsstøping lastes materialet inn i en separat potte over hulrommene og overføres gjennom portene når pressen lukkes, noe som gir bedre dimensjonskontroll og mulighet for overstøping av innsatsen. Chenghao hydrauliske varmpressemaskiner støtter begge metodene gjennom ulike formverktøykonfigurasjoner uten å endre basismaskinen.
Spørsmål 2: Hvordan påvirker platetemperaturens ensartethet kvaliteten på delen?
Platetemperaturens ensartethet bestemmer direkte herdekonsistens over alle hulrom i et verktøy med flere kaviteter. En variasjon på ±10°C i en gummiform ved 160°C betyr at hulrom over kjølesonene herder 8–12 % saktere enn varme soner — noe som resulterer i underherdede deler (myke, lav rivestyrke) fra kalde posisjoner og overherdede deler (sprø, overflatenedbrytning) fra varme posisjoner i samme syklus. Chenghaos segmenterte PID-varmesystem oppnår ±3°C ensartethet, noe som reduserer variasjonen i formens egenskaper til under 2 % for de fleste gummi- og termosettapplikasjoner. Dette er spesielt kritisk for bilforseglingskomponenter og medisinske gummideler med strenge mekaniske spesifikasjoner.
Spørsmål 3: Kan samme formmaskin håndtere både gummikompresjonsstøping og EVA-skumstøping?
Ja, med passende verktøy. Begge prosessene bruker den samme hydrauliske varmpress-basemaskinen, men krever ulike formdesign: gummikompresjonsverktøy bruker tettsittende hulromblokker med overløpsspor for flammekontroll, mens EVA-skumverktøy bruker forseglede hulrom med kontrollert ekspansjonsklarering for å regulere skumtettheten. Hovedkravet for maskinen for dobbeltbruk er tilstrekkelig slaglengde til å romme den høyere EVA-skumformen (som må ha ekstra dagslys for blåseutvidelsesfasen). Chenghao kan spesifisere den optimale pressemodellen for kombinerte gummi- og EVA-produksjonslinjer, eller anbefale en dedikert maskinkonfigurasjon hvis begge materialene kjøres i høyt volum.
Spørsmål 4: Hva er rollen til integrert vannkjøling for å redusere syklustiden til støpemaskinen?
Ved termoplastisk støping på en varmpresse må delen kjøles ned under varmeforvrengningstemperaturen før den deformeres for å unngå deformering. Uten integrert kjøling må pressen vente på passiv omgivelseskjøling, eller deler må fjernes til kjølearmaturer utenfor pressen — noe som legger til 60–180 sekunder dødtid per syklus. Chenghaos vannkjølte plater reduserer kjøletiden i pressen til 3–8 minutter for typiske 150–180°C-applikasjoner, og eliminerer helt off-press-armaturer. For PVC- og polyolefin-varmpressforming er en syklustidsreduksjon på 25–40 % typisk. Vannstrøm, innløpstemperatur og kjøletid kan alle programmeres i PLC-oppskriften for hver jobb. Se i Small hot press-serien for kompakte konfigurasjoner med integrert kjøling.
Spørsmål 5: Hvordan bør klemmekraft spesifiseres for å unngå muggskader?
To grenser styrer spesifikasjonen av klemmekraft: minimum kraft (for å forhindre flash) og maksimal sikker kraft for formverktøyene. Minimum: topp hulromstrykk × projisert areal × sikkerhetsfaktor 1,2. Maksimum: bestemt av formstålets tverrsnittsareal i kompresjon — en standard P20 verktøystålkavitetsblokk med 30 mm veggtykkelse kan trygt tåle 50–80 MPa trykkspenning. Å overskride dette fører til sprekker i formen, skader på delingslinjen eller feil i styrepinnen. Chenghaos ingeniører gjennomgår begge grensene under formdesigngjennomgangen og spesifiserer anbefalt pressetonnasjeområde på formtegningen. Å bruke en presse større enn det angitte maksimumsnivået krever en trykkbegrensende ventil satt til verktøysikker maks — standard på alle Chenghao CH-HP-serie maskiner. Kontakt Chenghaos tekniske team for hjelp til styrkespesifikasjoner før du bestiller verktøy.
Spørsmål 6: Hva er de typiske leveringstidene for anskaffelse og verktøy til formmaskiner?
Standard varmpressemaskiner (5–50 tonn, standard platen): 15–20 arbeidsdager eks-fabrikk. 50–150 tonn spesialplaten-konfigurasjoner: 25–35 arbeidsdager. 150–300 tonn tunge industripresser: 40–55 arbeidsdager. Formverktøyets leveringstider går parallelt: enkle gummiverktøy med én hulrom (10–15 arbeidsdager), verktøy med flere hull og kjøle- og utkastingssystemer (20–30 arbeidsdager), komplekse kompositt- eller skumverktøy (25–40 arbeidsdager). Maskin og verktøy designes, produseres og godkjennes samtidig ved Chenghaos anlegg. Full FAT-dokumentasjon — inkludert platentemperaturkart, parallellismesertifikat og utskrift av PLC-programmet — følger med hver maskinforsendelse for kvalitetsoverholdelse av dokumentene.
Få et pristilbud på en formmaskin fra Chenghao
Del ditt materiale, delstørrelse, produksjonsvolum og formdesign — Chenghao Machinery vil anbefale riktig formmaskinkonfigurasjon med fabrikk-direkte priser og full teknisk spesifikasjon.
E-post: sales11@chenghaointernational.com | WhatsApp: +86 15817655869